- หน้าแรก
- ผลงาน
รับกัดใบพัดปั๊มน้ำ ฝาครอบงานหล่อ และงานกลึงชิ้นส่วนเครื่องใช้ไฟฟ้า — งานจริงจากโรงงาน
ภาพทั้งหมดในหน้านี้เป็นชิ้นงานจริงที่กัดและกลึงในโรงงาน แต่ละงานระบุกระบวนการ เครื่องจักรที่ใช้ และวิธีการตรวจสอบ เพื่อแสดงขั้นตอนการผลิตที่ชิ้นงานของลูกค้าจะได้รับ
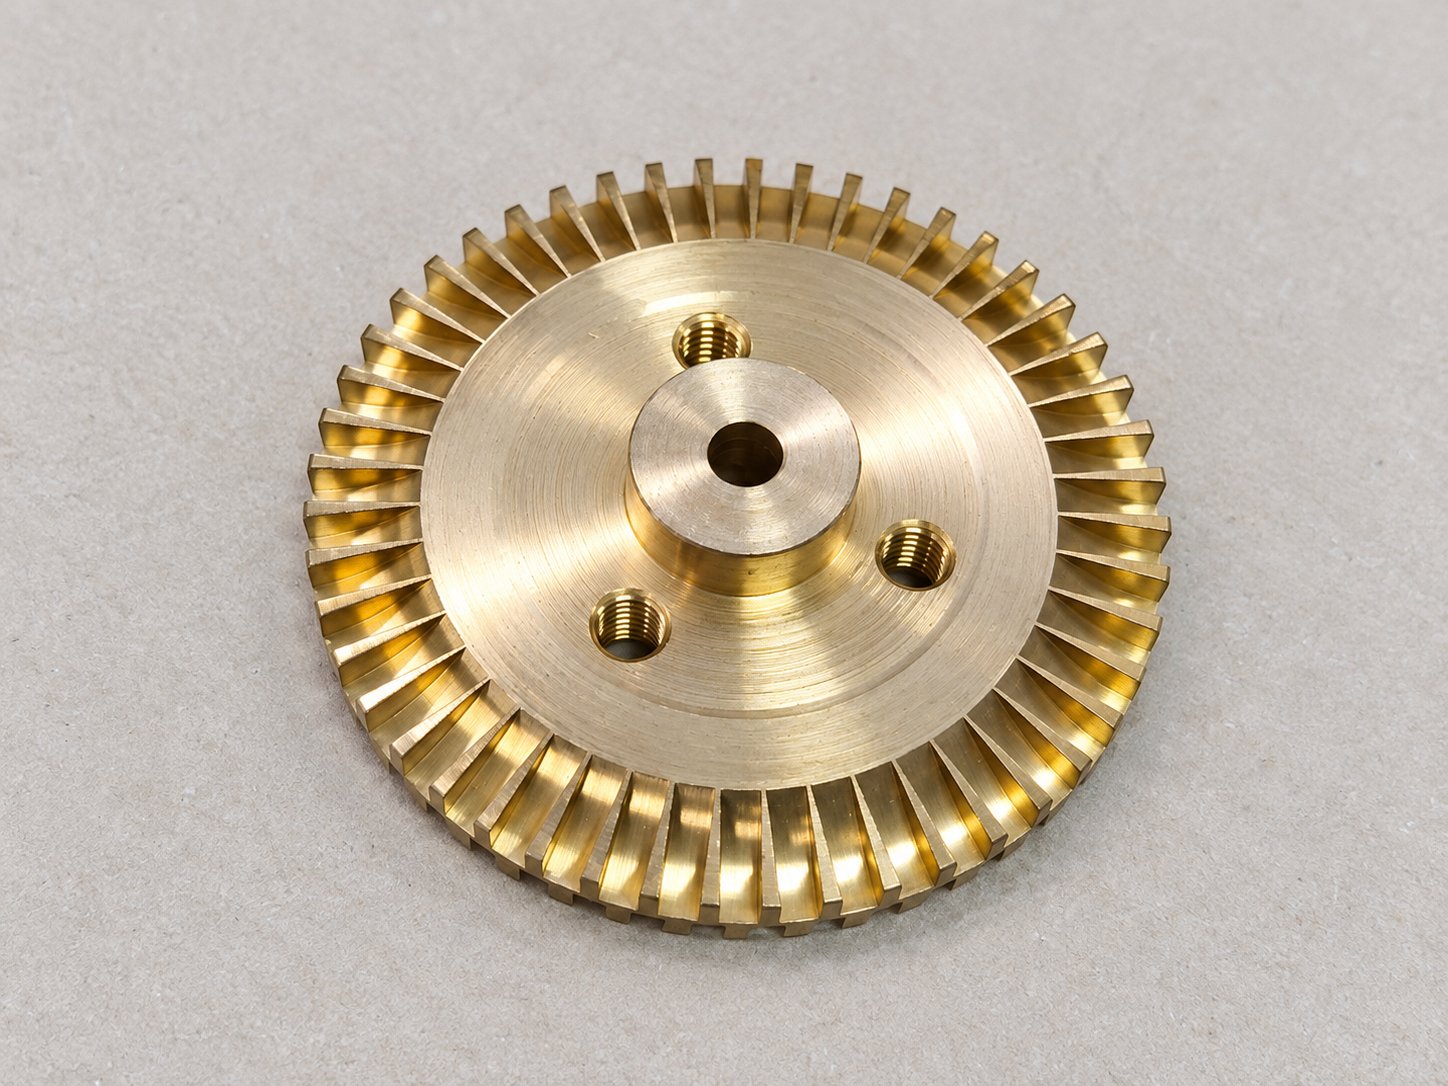
ใบพัดปั๊มน้ำ ทองเหลือง
ใบพัดที่ผลิตเป็นล็อตต่อเนื่องบน Makino S33 ในโรงงานนี้ ครีบรอบวงกัดผิวโค้งต่อเนื่องบน Makino S33 รูเพลาและรูเกลียว 3 ตำแหน่งอ้างอิงศูนย์เดียวกันกับครีบ เพื่อคุมสมดุลเมื่อหมุน
- เครื่อง
- Makino S33
- วัสดุ
- ทองเหลือง
- กระบวนการ
- กัดครีบ 3D · คว้านรูเพลา · เจาะ-ต๊าป
- รูปแบบงาน
- ล็อตผลิตต่อเนื่อง
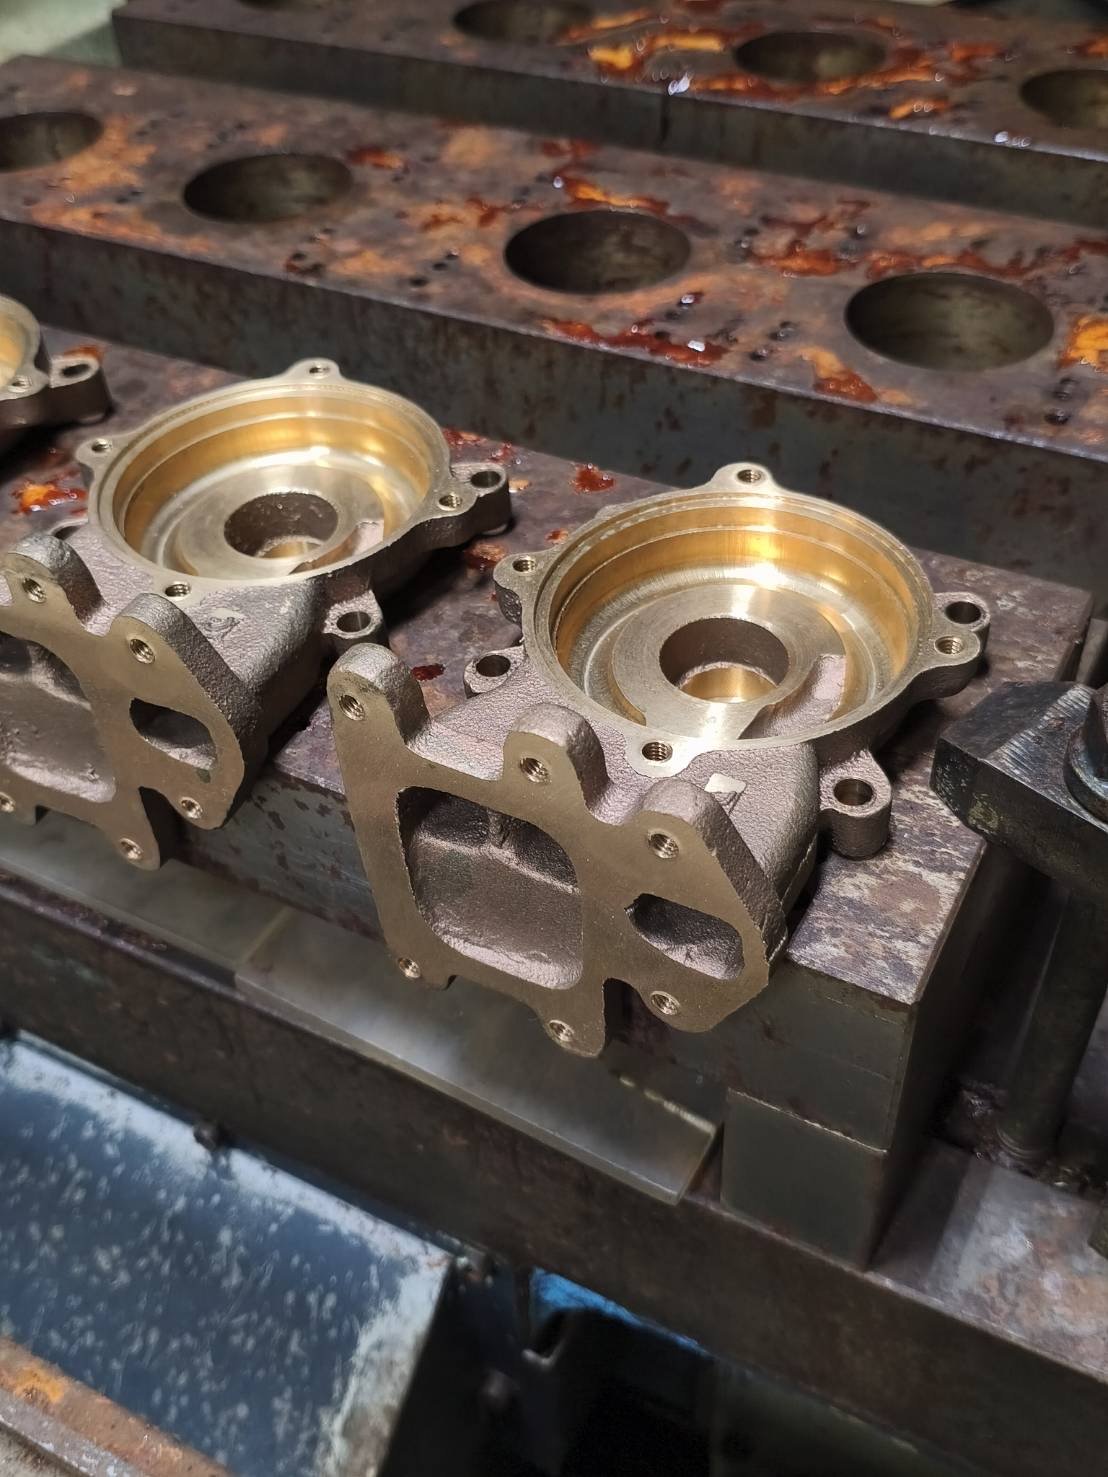
ฝาครอบใบพัดปั๊มน้ำ จากงานหล่อ
งานหล่อที่ต้องกัดหน้าสัมผัสให้เรียบ คว้านร่องประกอบ เจาะและต๊าปรูยึด ผลิตเป็นล็อตบน S33 ด้วยฟิกซ์เจอร์จับหลายชิ้นต่อรอบ ทุกชิ้นในรอบอ้างอิง datum เดียวกัน ตรวจชิ้นแรกก่อนเริ่มผลิตและตรวจระหว่างผลิตตามจุดวิกฤต
- เครื่อง
- Makino S33
- วัสดุ
- งานหล่อ (รับงานหล่อที่ลูกค้าจัดหา)
- กระบวนการ
- กัดหน้า · คว้านร่อง · เจาะ · ต๊าป
- รูปแบบงาน
- ล็อต บนฟิกซ์เจอร์
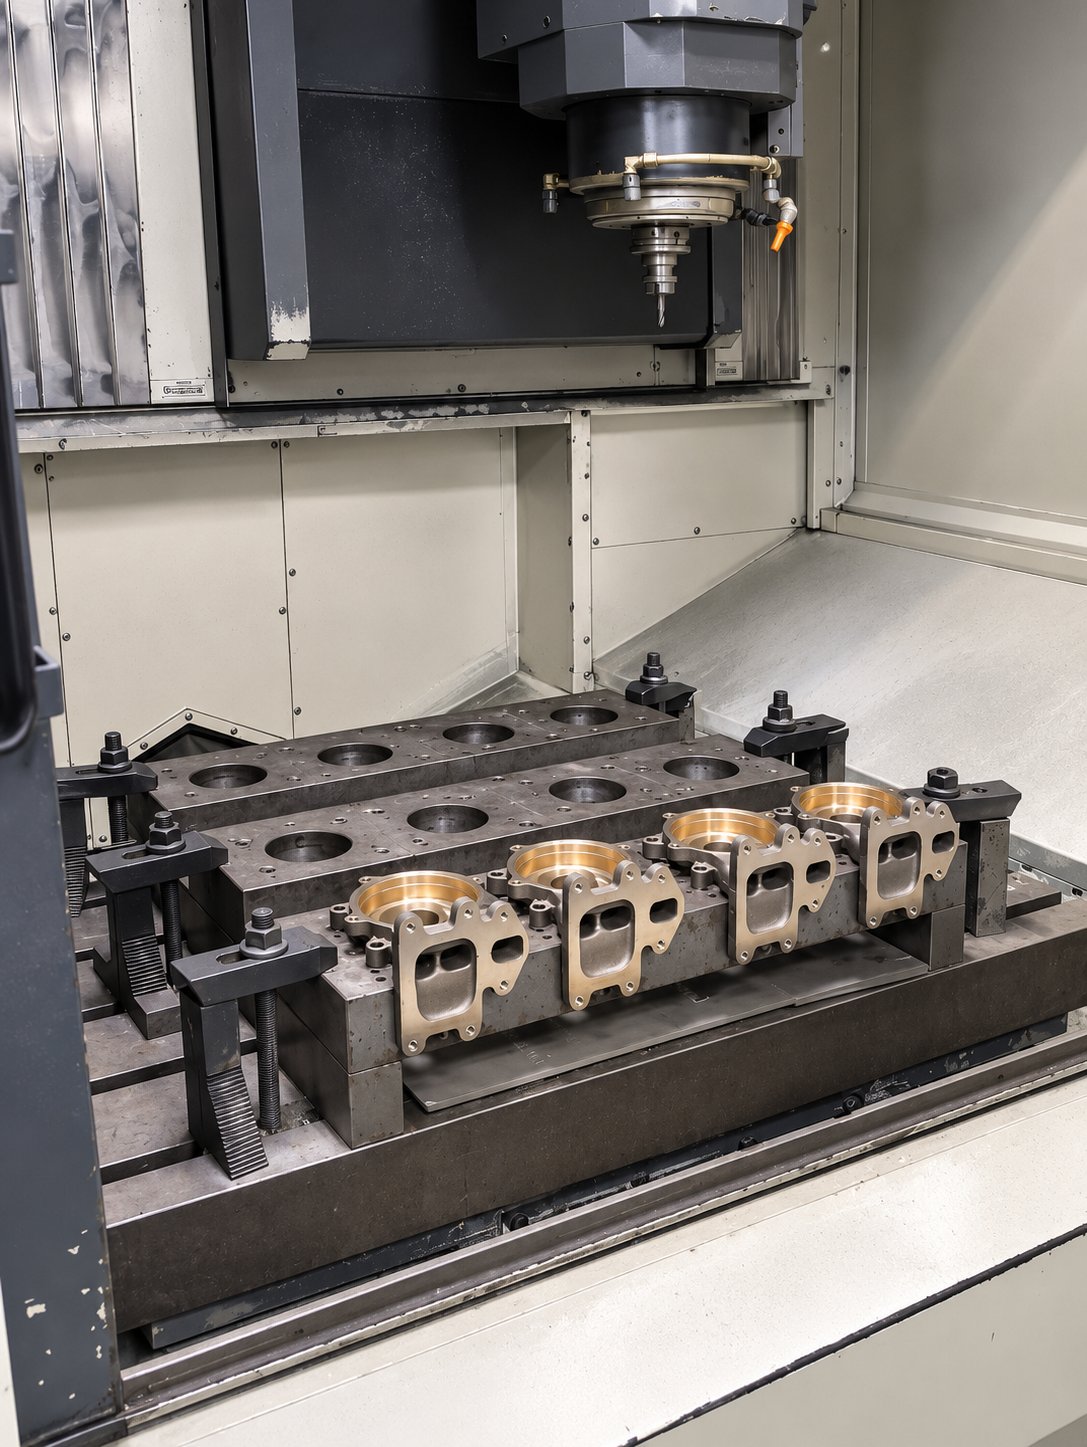
ล็อตงานบน Makino S33
ฟิกซ์เจอร์ที่ออกแบบและสร้างภายในโรงงาน ช่วยให้ตั้งงานซ้ำได้รวดเร็วและได้ตำแหน่งเดิมทุกรอบ เป็นแนวทางที่ทำให้การผลิตล็อตต่อเนื่องมีต้นทุนต่อชิ้นและคุณภาพคงที่ ตามมาตรฐานเดียวกับสายการผลิตของกลุ่มบริษัท CPS Manufacturer
- เครื่อง
- Makino S33 · 13,000 rpm · ATC 20
- จุดเด่น
- ฟิกซ์เจอร์หลายชิ้นต่อรอบ ตั้งงานซ้ำได้
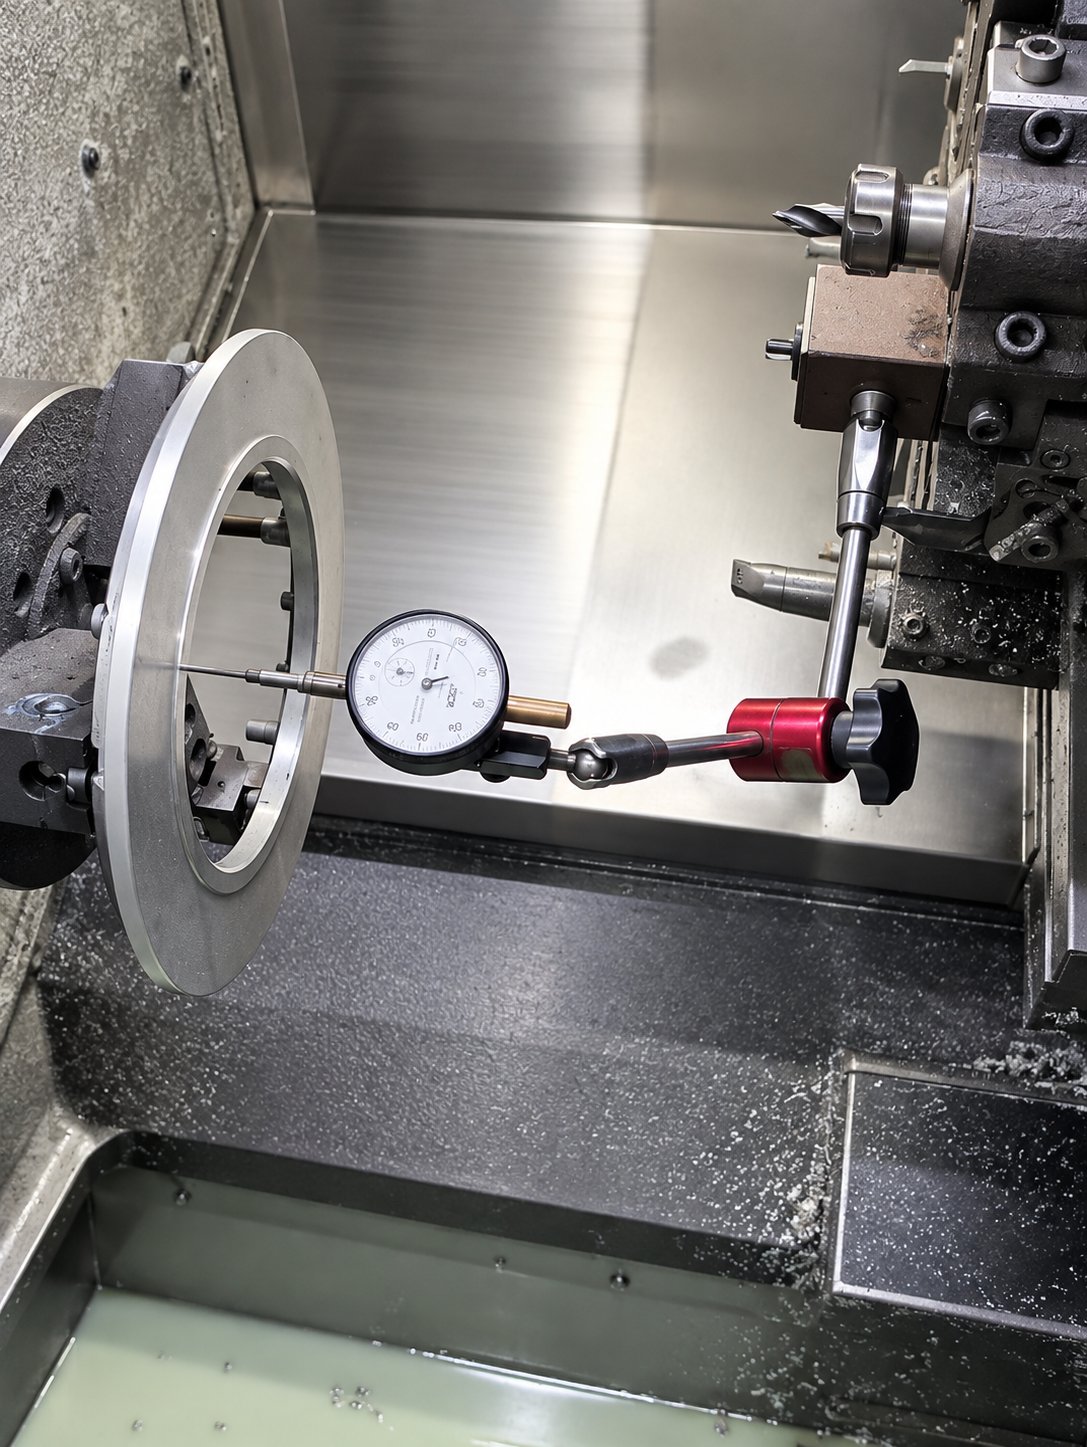
หน้าเตาไฟฟ้า งานกลึง
แหวนหน้าเตาที่ต้องควบคุมความเรียบหน้าและระยะเบี้ยว เนื่องจากต้องประกอบแนบสนิทกับชิ้นส่วนอื่น ก่อนเริ่มผลิตทุกล็อต ช่างจะตั้งงานและตรวจระยะเบี้ยวด้วยไดอัลเกจ จากนั้นจึงกลึงหน้า กลึงขอบ และคว้านรูในการจับงานครั้งเดียว
- เครื่อง
- Mori Seiki CNC lathe
- กระบวนการ
- กลึงหน้า · กลึงขอบ · คว้านรู
- การตรวจ
- ไดอัลเกจก่อนเริ่มผลิตล็อต · ตรวจชิ้นแรก
งานที่เหมาะกับเครื่องและทีมวิศวกร
ใบพัดและชิ้นส่วนปั๊ม
ใบพัดทองเหลือง ฝาครอบใบพัด ตัวเรือนปั๊ม หน้าแปลน — ผู้ผลิตปั๊ม วาล์ว และเครื่องจักรของไหล
งานหล่อที่ต้องกัดจบ
กัดหน้า คว้าน เจาะ ต๊าป บนงานหล่อของลูกค้า ผลิตเป็นล็อตด้วยฟิกซ์เจอร์ — โรงหล่อและผู้ผลิตเครื่องจักร
ชิ้นส่วนเครื่องใช้ไฟฟ้าและเครื่องจักร
งานกลึงแหวน หน้าแปลน บูช เพลา งานกลึง-กัดเสร็จสมบูรณ์ในเครื่องเดียว จิ๊กฟิกซ์เจอร์ และงานซ่อมสร้าง — ผู้ผลิตเครื่องใช้ไฟฟ้า ผู้ผลิตเครื่องจักร และโรงงานที่ต้องการผู้รับจ้างผลิตชิ้นส่วน (outsource)
จากแบบถึงส่งมอบ
วิศวกรตรวจแบบ ประเมินกระบวนการ tolerance และวิธีวัด และจัดทำใบเสนอราคาพร้อมข้อสังเกตด้านการผลิต
งานล็อต: ออกแบบฟิกซ์เจอร์จับหลายชิ้นต่อรอบ · งานชิ้นเดียว: วางลำดับกัด-กลึงให้เสร็จสมบูรณ์ภายในโรงงานเดียว
ชิ้นแรกได้รับการตรวจวัดครบทุกตำแหน่งตามแบบด้วยเครื่องมือวัดที่ผ่านการสอบเทียบ เมื่อผ่านจึงเริ่มผลิตล็อต
ตรวจจุดวิกฤตระหว่างการผลิต บันทึกผลต่อล็อต แนบรายงานผลการวัดตามความต้องการของลูกค้า งาน CMM ส่งวัดที่ห้องปฏิบัติการภายนอกและแนบรายงาน
ส่งแบบเพื่อขอใบเสนอราคา
ไฟล์ PDF พร้อมระบุวัสดุ จำนวน และกำหนดส่ง วิศวกรจะตรวจสอบแบบก่อนเสนอราคา